| MOQ: | 5000 stuks |
| Prijs: | negotiable |
| Standaard Verpakking: | Standaard exportpakket |
| Levertijd: | 30 werkdagen voor nieuwe steekproeven |
| Betaalmethode: | T/T, Western Union |
| Leveringscapaciteit: | 50.000 stuks per maand |
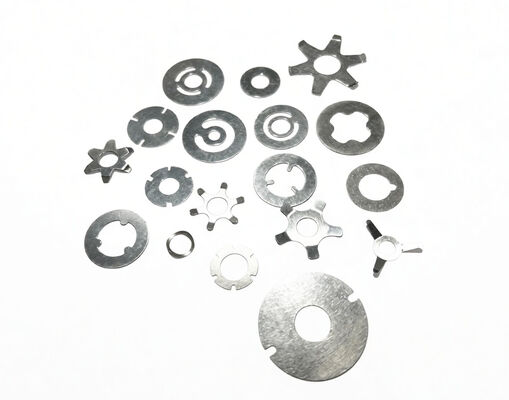
XIAYI platte schokdemperklep shims worden vervaardigd met een uitzonderlijke vlakheid van het oppervlak, wat zorgt voor betrouwbare, lekvrije afdichting tegen het klepplunjervlak van de demper. De vlakheidskwaliteit van een shim bepaalt direct de precisie van de regeling van de demping bij lage snelheden — elke onregelmatigheid van het oppervlak creëert onbedoelde lekpaden die de ontworpen dempingscurve compromitteren. Onze shims worden geproduceerd door middel van precisie stempel- en foto-ets technologieën, met een vlakheid van het oppervlak geverifieerd door 2D-meetinstrumenten. Verkrijgbaar in meerdere materialen (messing, brons, koper, geharde metalen, roestvrij staal, legering) met diktes vanaf 0,02 mm, voldoen deze shims aan de meest veeleisende eisen voor oppervlaktekwaliteit in de industrie.
Uitdagingen op het gebied van oppervlaktekwaliteit die wij oplossenUitdaging 1: Onbedoelde lekpaden door onregelmatigheden van het oppervlak — Zelfs microscopische afwijkingen van het oppervlak op een shim creëren ongecontroleerde olielekpaden, wat leidt tot inconsistente demping bij lage snelheden en onvoorspelbare voertuigdynamiek. De platte shims van XIAYI elimineren deze variabiliteit, waardoor de demper precies zo werkt als ontworpen.
Uitdaging 2: Inconsistente voorspanning over het klepoppervlak — Wanneer een shim niet perfect vlak is, wordt de klemdruk ongelijk verdeeld, wat leidt tot asymmetrische klepopening en mogelijke afbrokkeling van de shimrand. Onze vlakke tolerantie zorgt voor een uniforme verdeling van de klemdruk en voorspelbaar klepgedrag.
Uitdaging 3: Afdichtingsfalen in terugslagklep-toepassingen — Shim-type terugslagkleppen zijn afhankelijk van de shim die volledige circulaire contact maakt met de klepzitting. Elke onregelmatigheid van het oppervlak creëert een lekpad dat de functie van de terugslagklep degradeert, met name bij lage Delta-P-omstandigheden waar de afdichtingskracht minimaal is.
| Parameter | Specificatie |
|---|---|
| Materiaalkeuzes | Messing, Brons, Koper, Geharde metalen, Roestvrij staal, Legering |
| Diktebereik | 0,02 mm – 0,5 mm (aanpasbaar) |
| Vormkeuzes | Zeshoek, Ovaal, Rond, Rechthoek, Vierkant (aanpasbaar) |
| Productieproces | Chemisch etsen, Foto-etsen, Lasersnijden, Stempelen |
| Minimale kenmerkmaat | Open gat: d=0,1 mm; Lijnbreedte: 0,08 mm |
| Precisietolerantie | ±0,03 mm (standaard), ca. 20% van materiaaldikte |
| Levertijd | Monsters 4-6 dagen; Massaproductie binnen 1 week |
Ons foto-ets proces levert een superieure randkwaliteit zonder de bramen of mechanische spanningen die gepaard gaan met traditioneel stempelen. Dit is met name cruciaal voor ultradunne shims (0,02 mm+), waarbij stempel-geïnduceerde spanning kromtrekken kan veroorzaken. Voor dikkere maten handhaven onze precisie stempel lijnen de vlakheid door gecontroleerde materiaaltoevoer en geoptimaliseerde gereedschapspasvormen. Elke batch wordt geverifieerd met 2D-meetinstrumenten voor vlakheid en dimensionale nauwkeurigheid.
Veelgestelde vragenV: Hoe meet en garandeert u de vlakheid van het oppervlak?
We gebruiken 2D optische meetinstrumenten om de vlakheid te verifiëren. Shims worden gecontroleerd op de gespecificeerde vlakheidstolerantie (doorgaans binnen enkele microns) op steekproefbasis volgens AQL-normen. Voor kritieke toepassingen kan 100% inspectie worden geregeld. Vlakheidscertificeringsgegevens zijn opgenomen in het inspectierapport.
V: Wat is het verschil tussen foto-etsen en stempelen voor shimproductie?
Foto-etsen (chemisch etsen) is een braamvrij, spanningsvrij proces dat ideaal is voor ultradunne materialen (0,02 mm+) en complexe geometrieën met fijne kenmerken. Stempelen is kosteneffectiever voor dikkere materialen en hogere volumes. Wij adviseren het optimale proces op basis van uw materiaal-, dikte-, geometrie- en volumevereisten.
V: Kunt u shims met niet-ronde vormen produceren?
Ja. We produceren zeshoekige, ovale, rechthoekige, vierkante en volledig aangepaste vormen. Foto-etsen is bijzonder geschikt voor complexe profielen, terwijl stempelen uitblinkt in de productie van eenvoudigere geometrieën met een hoog volume. Geef uw tekening op voor een procesadvies.
V: Wat is de minimale gatdiameter die u kunt produceren?
Onze minimale open gatdiameter is 0,1 mm, met een minimale lijn/landbreedte van 0,08 mm. Deze capaciteiten worden bereikt door ons foto-ets proces. Voor stempelen zijn de minimale kenmerkmaten afhankelijk van de materiaaldikte en worden ze per geval beoordeeld.
V: Hebben foto-geëtste shims dezelfde mechanische eigenschappen als gestempelde shims?
De basismateriaaleigenschappen zijn identiek — het verschil zit in de productiemethode. Foto-etsen introduceert geen werkverharding of restspanning aan de snijrand, wat zelfs voordelig kan zijn voor vermoeiingsgevoelige toepassingen. Nabehandeling met warmtebehandeling kan op beide methoden worden toegepast om de beoogde mechanische eigenschappen te bereiken.
| MOQ: | 5000 stuks |
| Prijs: | negotiable |
| Standaard Verpakking: | Standaard exportpakket |
| Levertijd: | 30 werkdagen voor nieuwe steekproeven |
| Betaalmethode: | T/T, Western Union |
| Leveringscapaciteit: | 50.000 stuks per maand |
XIAYI platte schokdemperklep shims worden vervaardigd met een uitzonderlijke vlakheid van het oppervlak, wat zorgt voor betrouwbare, lekvrije afdichting tegen het klepplunjervlak van de demper. De vlakheidskwaliteit van een shim bepaalt direct de precisie van de regeling van de demping bij lage snelheden — elke onregelmatigheid van het oppervlak creëert onbedoelde lekpaden die de ontworpen dempingscurve compromitteren. Onze shims worden geproduceerd door middel van precisie stempel- en foto-ets technologieën, met een vlakheid van het oppervlak geverifieerd door 2D-meetinstrumenten. Verkrijgbaar in meerdere materialen (messing, brons, koper, geharde metalen, roestvrij staal, legering) met diktes vanaf 0,02 mm, voldoen deze shims aan de meest veeleisende eisen voor oppervlaktekwaliteit in de industrie.
Uitdagingen op het gebied van oppervlaktekwaliteit die wij oplossenUitdaging 1: Onbedoelde lekpaden door onregelmatigheden van het oppervlak — Zelfs microscopische afwijkingen van het oppervlak op een shim creëren ongecontroleerde olielekpaden, wat leidt tot inconsistente demping bij lage snelheden en onvoorspelbare voertuigdynamiek. De platte shims van XIAYI elimineren deze variabiliteit, waardoor de demper precies zo werkt als ontworpen.
Uitdaging 2: Inconsistente voorspanning over het klepoppervlak — Wanneer een shim niet perfect vlak is, wordt de klemdruk ongelijk verdeeld, wat leidt tot asymmetrische klepopening en mogelijke afbrokkeling van de shimrand. Onze vlakke tolerantie zorgt voor een uniforme verdeling van de klemdruk en voorspelbaar klepgedrag.
Uitdaging 3: Afdichtingsfalen in terugslagklep-toepassingen — Shim-type terugslagkleppen zijn afhankelijk van de shim die volledige circulaire contact maakt met de klepzitting. Elke onregelmatigheid van het oppervlak creëert een lekpad dat de functie van de terugslagklep degradeert, met name bij lage Delta-P-omstandigheden waar de afdichtingskracht minimaal is.
| Parameter | Specificatie |
|---|---|
| Materiaalkeuzes | Messing, Brons, Koper, Geharde metalen, Roestvrij staal, Legering |
| Diktebereik | 0,02 mm – 0,5 mm (aanpasbaar) |
| Vormkeuzes | Zeshoek, Ovaal, Rond, Rechthoek, Vierkant (aanpasbaar) |
| Productieproces | Chemisch etsen, Foto-etsen, Lasersnijden, Stempelen |
| Minimale kenmerkmaat | Open gat: d=0,1 mm; Lijnbreedte: 0,08 mm |
| Precisietolerantie | ±0,03 mm (standaard), ca. 20% van materiaaldikte |
| Levertijd | Monsters 4-6 dagen; Massaproductie binnen 1 week |
Ons foto-ets proces levert een superieure randkwaliteit zonder de bramen of mechanische spanningen die gepaard gaan met traditioneel stempelen. Dit is met name cruciaal voor ultradunne shims (0,02 mm+), waarbij stempel-geïnduceerde spanning kromtrekken kan veroorzaken. Voor dikkere maten handhaven onze precisie stempel lijnen de vlakheid door gecontroleerde materiaaltoevoer en geoptimaliseerde gereedschapspasvormen. Elke batch wordt geverifieerd met 2D-meetinstrumenten voor vlakheid en dimensionale nauwkeurigheid.
Veelgestelde vragenV: Hoe meet en garandeert u de vlakheid van het oppervlak?
We gebruiken 2D optische meetinstrumenten om de vlakheid te verifiëren. Shims worden gecontroleerd op de gespecificeerde vlakheidstolerantie (doorgaans binnen enkele microns) op steekproefbasis volgens AQL-normen. Voor kritieke toepassingen kan 100% inspectie worden geregeld. Vlakheidscertificeringsgegevens zijn opgenomen in het inspectierapport.
V: Wat is het verschil tussen foto-etsen en stempelen voor shimproductie?
Foto-etsen (chemisch etsen) is een braamvrij, spanningsvrij proces dat ideaal is voor ultradunne materialen (0,02 mm+) en complexe geometrieën met fijne kenmerken. Stempelen is kosteneffectiever voor dikkere materialen en hogere volumes. Wij adviseren het optimale proces op basis van uw materiaal-, dikte-, geometrie- en volumevereisten.
V: Kunt u shims met niet-ronde vormen produceren?
Ja. We produceren zeshoekige, ovale, rechthoekige, vierkante en volledig aangepaste vormen. Foto-etsen is bijzonder geschikt voor complexe profielen, terwijl stempelen uitblinkt in de productie van eenvoudigere geometrieën met een hoog volume. Geef uw tekening op voor een procesadvies.
V: Wat is de minimale gatdiameter die u kunt produceren?
Onze minimale open gatdiameter is 0,1 mm, met een minimale lijn/landbreedte van 0,08 mm. Deze capaciteiten worden bereikt door ons foto-ets proces. Voor stempelen zijn de minimale kenmerkmaten afhankelijk van de materiaaldikte en worden ze per geval beoordeeld.
V: Hebben foto-geëtste shims dezelfde mechanische eigenschappen als gestempelde shims?
De basismateriaaleigenschappen zijn identiek — het verschil zit in de productiemethode. Foto-etsen introduceert geen werkverharding of restspanning aan de snijrand, wat zelfs voordelig kan zijn voor vermoeiingsgevoelige toepassingen. Nabehandeling met warmtebehandeling kan op beide methoden worden toegepast om de beoogde mechanische eigenschappen te bereiken.